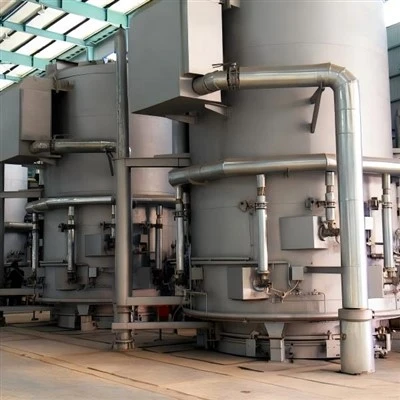
Закалка в вакуумной печи – это не просто загрузка деталей в печь, их нагрев и охлаждение.
Чего больше всего боятся в отрасли термообработки?
Дело не в высокой стоимости оборудования, а в несостоятельности самой работы,-проявляющейся в виде деформации, растрескивания или неравномерной твердости. Одна партия печи может стоить сотни тысяч; если упустить хотя бы одну маленькую деталь, весь груз может быть испорчен.
Особенно это касается вакуумной закалки. Многие владельцы бизнеса полагают, что простое наличие «чистой окружающей среды и точного контроля температуры» гарантирует успех. Однако после разгрузки детали,-которые могут выглядеть яркими и блестящими на поверхности,-последующий осмотр часто выявляют недостаточную твердость, неоднородную-микроструктуру или даже локальное растрескивание. Где что-то пошло не так?
На самом деле, хотя процесс вакуумной закалки кажется простым, -нагрев → выдержка → охлаждение-каждый этап содержит потенциальные ловушки, когда малейшая невнимательность может свести на нет все предыдущие усилия.
1. Метод загрузки: напрямую влияет на однородность закалки.
Многие люди, стремясь сэкономить время и силы, просто складывают корзину деталей вместе и заталкивают их в печь. Но задумывались ли вы о том, как будет циркулировать воздушный поток? Если охлаждение неравномерное, «теневые зоны» будут остывать медленнее; следовательно, внутренняя микроструктура не претерпит полной трансформации и желаемая твердость, естественно, не будет достигнута.
Правильный подход:
- Оставляйте достаточное расстояние между деталями, чтобы они не «слипались»;
- Размещайте более высокие части в центре, а более короткие — ближе к периферии, чтобы поток воздуха достигал каждого угла;
- Убедитесь, что отверстия в загрузочных лотках расположены логично и не перекрывают каналы охлаждающего воздуха.
Это не просто вопрос брезгливости; это существенные требования к процессу.
2. Скорость нагрева: избегайте спешки
В вакуумной среде конвекция отсутствует; теплопередача полностью зависит от излучения. Если скорость нагрева слишком высокая,-особенно для толсто-деталей или высоко-легированных сталей-, поверхность может достичь заданной температуры, в то время как внутренняя часть остается относительно прохладной. Это создает «тепловой стресс», который делает детали очень восприимчивыми к растрескиванию на последующей стадии закалки.
Рекомендации:
- Для литейных сталей, таких как Cr12MoV или H13, или для крупных заготовок включите промежуточный этап выдержки (например, выдержку при 800 градусах в течение 30 минут), чтобы позволить внутренней и внешней температурам уравняться;
- Обеспечьте достаточный предварительный нагрев и не пропускайте ни одного этапа нагрева.
Немного более медленный темп часто приводит к более безопасному и надежному результату.
3. Закалка и охлаждение: самый критический этап-и самое легкое место для отказа
В большинстве вакуумных печей для закалки и охлаждения под давлением используется азот-высокой чистоты или аргон, обычно при давлении от 0,6 до 2,0 МПа. Однако многие предприятия фокусируются исключительно на заданных значениях, игнорируя при этом фактические результаты.
Общие проблемы:
- Недостаточная чистота газа (содержащего кислород или влагу), что ухудшает скорость охлаждения и качество поверхности;
- Засорение форсунок или снижение эффективности вентилятора, что приводит к неравномерному охлаждению;
- Отсутствие поэтапного контроля давления,-прикладывание высокого давления сразу при запуске-что фактически может привести к деформации детали.
Практические советы:
- Регулярно контролируйте точку росы газа, чтобы обеспечить его сухость;
- Перед закалкой проверьте состояние воздуходувок и сопел;
- Для сложных заготовок рассмотрите подход «поэтапного повышения давления»: начните с предварительного охлаждения при низком-давлении-, затем увеличьте давление для завершения фазового превращения.
4. Сроки удаления: не ждите слишком долго
После остановки печи многие операторы не спешат забирать детали, полагая, что «небольшое отмокание им не повредит». Однако вакуумные печи обладают отличной теплоизоляцией; Детали, оставленные внутри, остывают очень медленно и могут выйти за пределы оптимального температурного диапазона для последующего отпуска, тем самым ставя под угрозу эффективность процесса отпуска.
Более серьезным последствием является то, что некоторые мартенситные структуры, если они выдерживаются в зоне низких-температур слишком долго, становятся склонными к растрескиванию.
Рекомендация:
Перенесите детали в закалочную печь сразу после завершения закалки; не позволяйте им просто «сидеть без дела» внутри вакуумной печи.
5. Проверка процесса не-не подлежит обсуждению
Не думайте, что простая установка параметров обеспечит постоянное и надежное решение. Изменения в партиях материалов, изменения объема загрузки печи и даже сезонные колебания влажности могут повлиять на конечный результат.
Для каждой новой партии продукции или нового процесса обязательны следующие проверки:
- Проверка твердости;
- Металлографический анализ;
- Измерение деформации/деформации;
- Остаточное стресс-тестирование (при необходимости).
Пусть данные говорят сами за себя.-Это единственный по-настоящему надежный подход.
И последнее замечание: хотя вакуумные печи обладают явными преимуществами,-такими как чистая окружающая среда, минимальное окисление и меньшая деформация,- они не будут автоматически «исправлять ваши ошибки».
Независимо от того, насколько сложно оборудование, правильное его использование в конечном итоге зависит от людей-операторов.
Если вы производите продукцию с высоким-спросом-например, пресс-формы, детали для аэрокосмической отрасли или прецизионные режущие инструменты-, где важна каждая деталь процесса закалки, немедленно свяжитесь с нами.