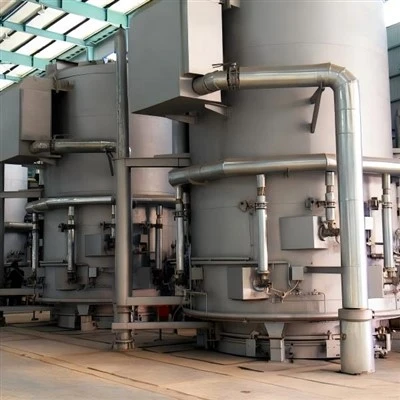
Отжиг и закалка — два распространенных процесса термической обработки, используемые для изменения микроструктуры и механических свойств металлов. Оба требуют контролируемого нагрева и охлаждения, но используются для разных металлургических целей.
Анпечь для отжигаобычно используется для снижения твердости, снятия остаточных напряжений, улучшения обрабатываемости, улучшения или гомогенизации микроструктуры и подготовки материала к последующей обработке. Азакалочная печьиспользуется, когда процесс требует быстрого охлаждения после нагрева для повышения твердости и прочности или образования специфической закаленной структуры.
Для производителей, выбирающих промышленное оборудование для термообработки, ключевой вопрос заключается не просто в том, какая печь лучше подходит. Печь должна соответствоватьматериал, необходимая микроструктура, процесс термообработки, объем производства, геометрия заготовки, требования к атмосфере и последующие операции..
Краткий обзор печи отжига и закалочной печи
| Элемент | Печь отжига | Закалочная печь |
|---|---|---|
| Основная цель | Уменьшите твердость, снимите напряжение, улучшите обрабатываемость и отрегулируйте микроструктуру. | Увеличение твердости и прочности за счет контролируемого нагрева и быстрого охлаждения. |
| Метод охлаждения | Контролируемое или медленное охлаждение | Быстрое охлаждение в масле, воде, газе или другой выбранной среде. |
| Типичные материалы | Углеродистая сталь, легированная сталь, подшипниковая сталь, катанка и другие металлические материалы. | Углеродистая сталь, легированная сталь, крепеж, шестерни, валы, компоненты подшипников и другие закаливаемые детали. |
| Типичные процессы | Мягкий отжиг, сфероидизирующий отжиг, снятие напряжений | Закалка, цементация и закалка, закалка и отпуск |
| Режим производства | Периодический или непрерывный режим в зависимости от материала и продукта | Партийный или непрерывный режим в зависимости от объема производства и геометрии детали. |
| Общее оборудование | Ямная печь, печь колодезного-типа, колпаковая печь, печь с роликовым подом, печь для вакуумного отжига | Закалочная печь непрерывного действия, закалочная печь ленточного-типа, вакуумная закалочная печь и другие системы закалки. |
Основное отличие заключается вцель термического цикла. При отжиге обычно используется контролируемое охлаждение для получения более мягкого или более стабильного состояния материала, а при закалке используется быстрое охлаждение для получения более твердой структуры.
Что делает печь для отжига?
Печь для отжига нагревает металл до контролируемой температуры, выдерживает его в течение определенного периода, а затем охлаждает с соответствующей скоростью. Цель состоит в том, чтобы изменить внутреннюю структуру и механические свойства материала, а не просто нагреть его.
К частым причинам отжига относятся:
- Снижение твердости и улучшение обрабатываемости
- Снятие остаточного напряжения в результате формовки, сварки, механической обработки или других процессов.
- Улучшение пластичности и пластичности.
- Регулировка зернистой структуры
- Гомогенизация структуры материала
Подготовка стали к последующей механической обработке или термообработке.
Эти функции делают отжиг особенно важным для стальной проволоки, катушек, крепежных материалов, подшипниковой стали, автомобильных компонентов и других металлических изделий, требующих контролируемых свойств материала.
Для обработки рулонов и больших-пакетных операцийНу-Тип печи для отжигаможет обеспечить вертикальную загрузку и обработку в контролируемой атмосфере. Печь колодезного-типа CHTEE предназначена для периодической обработки рулонных материалов и поддерживает такие процессы, как сфероидизация и мягкий отжиг.

Что делает закалочная печь?
Закалочная печь нагревает заготовку до температуры, необходимой для закалки или другого заданного процесса термообработки, а затем передает материал на стадию контролируемого охлаждения.
Стадия быстрого охлаждения является определяющей особенностью закалки. Он изменяет микроструктуру стали и может значительно повысить твердость и прочность.
Промышленные системы закалки обычно используются для:
- Болты, гайки и другие крепежные детали
- Автомобильные шестерни и компоненты трансмиссии
- Валы и механические компоненты
- Компоненты подшипников
- Мелкие и средние металлические детали
Детали, требующие цементации, закалки и отпуска.
Для крупносерийного-производстваЗакалочная печь непрерывного типа для цементации может сочетать нагрев, цементацию, закалку и отпуск в рамках непрерывной производственной линии. В системе непрерывного действия CHTEE используется нагрев в контролируемой атмосфере и система закалки маслом для соответствующих производственных процессов.

Самая большая разница: метод охлаждения
Охлаждение является одним из наиболее очевидных различий между отжигом и закалкой.
Отжиг требует, чтобы стадия охлаждения контролировалась в зависимости от материала и микроструктуры мишени. Скорость охлаждения — это часть процесса, а не второстепенная мысль.
Например, цикл сфероидизирующего отжига может потребовать контролируемого нагрева, выдержки и охлаждения для получения желаемой структуры карбида и улучшения обрабатываемости.
В оборудовании для отжига CHTEE используется конвекционный нагрев и контролируемые термические циклы для улучшения однородности температуры по всей загрузке печи.
При закалке нагретый материал быстро охлаждается с помощью выбранной закалочной среды.
Закалочная среда и характеристики охлаждения напрямую влияют на твердость, деформацию и риск растрескивания. Поэтому правильная система зависит от материала, геометрии детали, требуемой твердости и производственного процесса.
Для промышленного производства печь и система закалки должны работать как один процесс. Сама по себе температура нагрева не определяет конечный результат.
Отжиг против закалки: разные металлургические цели
Эти два процесса также могут возникать на одном и том же производственном маршруте.
Стальной компонент может сначала подвергнуться отжигу для улучшения обрабатываемости или подготовки его структуры. После механической обработки тот же компонент может позже подвергнуться закалке и закалке для достижения необходимых механических свойств.
Это распространено при производстве:
Крепежи:катанка или формованные детали могут потребовать сфероидизации или мягкого отжига перед формовкой и механической обработкой с последующей закалкой и отпуском, где это необходимо.
Автомобильные детали:шестерни, валы и другие компоненты могут потребовать различных стадий термообработки в зависимости от их функциональных требований.
Компоненты подшипника:подшипниковые стали могут потребовать сфероидизирующего отжига перед механической обработкой с последующей закалкой и отпуском.
Для отраслевого-оборудования производители могут просмотретьРешения для термообработки крепежных изделий ,Решения для автомобильной термообработки иРешения для печей термообработки подшипников в соответствии с фактическим компонентом и процессом.
Когда следует использовать печь для отжига?
Печь отжига обычно рассматривается, когда производственный процесс требует более мягкого, более поддающегося механической обработке или более структурно стабильного материала.
Типичные примеры включают в себя:
Сталь, которая слишком тверда или имеет неподходящую микроструктуру, может быть трудно поддаваться последовательной обработке. Отжиг может снизить твердость и улучшить обрабатываемость.
Холодная обработка может вызвать остаточное напряжение и изменить структуру материала. Снятие напряжения-или другие процессы отжига могут помочь стабилизировать материал перед последующими операциями.
Большие количества катанки или рулонного материала можно обрабатывать в печах периодического-типа. Печь с вертикальной ямой или колодцем- особенно подходит, когда производственная схема требует вертикальной загрузки.
Отжиг также можно использовать в качестве этапа подготовки перед другим термическим процессом. Требуемый цикл зависит от марки стали и конечных механических свойств.
Когда следует использовать закалочную печь?
Закалочная печь подходит, когда деталь требует процесса закалки и быстрое охлаждение является частью указанного цикла термообработки.
Типичные области применения включают в себя:
Болты, винты и гайки могут потребовать цементации, закалки, закалки и отпуска для достижения необходимого сочетания свойств поверхности и сердцевины.
A Печь закалки ленточного типа для автомобильных крепежей может использоваться, когда размер компонента и производственные требования соответствуют процессу типа непрерывной ленты-.
Шестерни, валы и другие детали трансмиссии часто требуют контролируемых процессов закалки и закалки.
Для этого приложенияПечь закалки ленточного типа для деталей трансмиссии может быть интегрирован в производственную линию промышленной термообработки.
Компоненты подшипников требуют тщательно контролируемой термической обработки, поскольку твердость, стабильность размеров и микроструктура тесно связаны с эксплуатационными характеристиками.
A Закалочная печь ленточного-типа для компонентов подшипниковявляется одним из вариантов оборудования для непрерывной обработки подходящих компонентов подшипников.
Печь отжига или закалочная печь: какая из них подойдет для вашего производства?
Выбор оборудования следует начинать с требуемого результата термообработки, а не от названия печи.
Учитывайте эти факторы:
1. Требуемая твердость
Если в процессе необходимо снизить твердость и улучшить обрабатываемость, может оказаться целесообразным отжиг.
Если процесс требует существенного повышения твердости за счет быстрого охлаждения, следует рассмотреть возможность закалки.
2. Требуемая микроструктура
Разные марки стали требуют разных термических циклов. Сфероидизирующий отжиг, мягкий отжиг, снятие напряжений, закалка и цементация-закалка не являются взаимозаменяемыми процессами.
3. Размер и форма заготовки.
Для больших рулонов, длинных валов и тяжелых партий может потребоваться другая конфигурация печи, чем для небольших крепежных деталей или шестерен.
Вертикальные ямные печи полезны для определенных рулонных и-партийных работ, тогда как непрерывные ленточные печи обычно используются для небольших деталей в больших-объемных объемах производства. Например, печь для отжига колодезного-типа CHTEE спроектирована с учетом вертикальной загрузки и периодической обработки.
4. Объем производства
Периодические печи обеспечивают гибкость при различных нагрузках и производственных графиках.
Печи непрерывного действия более подходят, когда детали проходят определенную последовательность стадий нагрева, обработки, закалки и отпуска с постоянной производительностью.
5. Требования к атмосфере
Контроль атмосферы становится важным, когда необходимо контролировать окисление, обезуглероживание или состояние поверхности.
В вертикальной печи отжига компании CHTEE используется технология защитной атмосферы азота для уменьшения окисления и обезуглероживания во время обработки.
Можно ли использовать отжиг и закалку на одной производственной линии?
Да. Это разные процессы, но они могут быть частью одного и того же маршрута термообработки.
Типичная последовательность изготовления может выглядеть так:
Сырье → Отжиг → Формовка/механическая обработка → Науглероживание или закалка → Закалка → Отпуск → Проверка.
Фактическая последовательность зависит от материала, конструкции компонентов и требуемых механических свойств.
Например, производитель крепежных изделий может использовать отжиг для подготовки катанки к формованию, а затем использовать оборудование для непрерывной цементации, закалки и отпуска готовой крепежной детали.
Вот почему выбор промышленной печи должен основываться наполный процесс термообработки, а не выбирать оборудование только по типу печи.
Выбор печи отжига и закалочной печи для промышленных проектов
Для проекта промышленной печи спецификация оборудования обычно должна учитывать:
- Марка материала
- Размеры и вес детали
- Целевая твердость или механические свойства
- Необходимый процесс термообработки
- Размер партии или часовая производственная мощность
- Температура нагрева и время выдержки
- Требования к охлаждению
- Атмосфера печи
- Метод загрузки и разгрузки
- Требования к автоматизации
- Планировка мастерской
- Источник энергии
CHTEE обеспечиваетПроизводитель промышленных печей для термообработки услуги, охватывающие печи отжига, закалочные печи, вакуумные печи и индивидуальные системы термообработки.
В портфолио оборудования для отжига компании входят печи-ямного типа и вертикальные печи для таких применений, как рулоны стальной проволоки, крепежные детали, подшипниковая сталь и автомобильные компоненты.