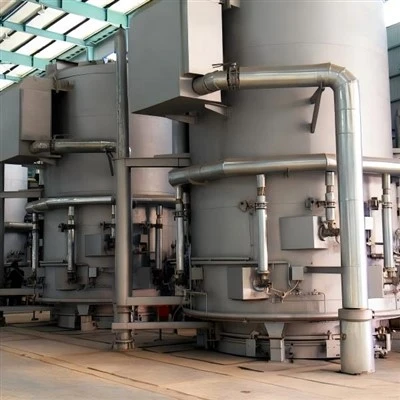
A закалочная печьиспользуется для нагрева металлических компонентов до контролируемой температуры перед их быстрым охлаждением в подходящей закалочной среде. Этот процесс изменяет микроструктуру материала и широко используется для повышения твердости, прочности, износостойкости и других необходимых механических свойств.
При промышленной термообработке закалка редко бывает изолированным процессом. В зависимости от материала и применения его можно комбинировать с цементацией, закалкой, отпуском, отжигом или другими термическими процессами. Поэтому конфигурация печи должна соответствовать заготовке, объему производства, требуемой твердости, методу охлаждения и общему маршруту термообработки.
CHTEE обеспечивает решения для промышленных закалочных печейдля различных производственных требований, включая системы ленточных лент с непрерывной сеткой, оборудование для вакуумной закалки и индивидуальные линии термообработки.
Что такое закалочная печь?
Закалочная печь — это промышленное оборудование для термической обработки, предназначенное для нагрева металлических деталей до необходимой температуры аустенизации или закалки и последующего перевода их на стадию контролируемого охлаждения.
Основной процесс можно описать так:
Загрузка → Нагрев → Замачивание → Закалка → Отпуск
На этапе нагрева доводится заготовка до необходимой температуры. Во время вымачивания материал остается при температуре достаточно долго, чтобы установились необходимые условия трансформации. Затем деталь быстро охлаждается в закалочной среде, например масле, воде, растворе полимера или другой среде,-специфичной для процесса.
Стадия закалки имеет решающее значение, поскольку скорость охлаждения влияет на конечную микроструктуру и твердость детали.
В некоторых случаях печная линия также включает цементацию перед закалкой. В этой конфигурации процесс выглядит следующим образом:
Нагрев → Науглероживание → Диффузия → Закалка → Очистка → Отпуск
Система непрерывной цементации и закалки CHTEE сочетает в себе нагрев, цементацию, закалку и отпуск на одной производственной линии.

Для чего используется закалка при термообработке металлов?
Основная цель закалки – получение более твердой и прочной структуры материала после нагрева.
В зависимости от материала и процесса промышленная закалка может использоваться для:
- Увеличение поверхностной или общей твердости.
- Улучшить износостойкость
- Улучшить механическую прочность
- Получение необходимой металлургической структуры
- Подготовить детали к последующему отпуску
- Поддержка процессов цементации и цементации-цементации
- Соответствовать указанным требованиям к твердости и механическим-свойствам.
Закалка особенно важна для компонентов, подвергающихся повторяющимся нагрузкам, трению, ударам или контактным напряжениям.
Требуемый результат зависит от марки стали, температуры нагрева, времени выдержки, скорости охлаждения, закалочной среды, геометрии детали и последующего процесса отпуска.
Какие детали обычно обрабатываются в закалочной печи?
Область применения промышленных закалочных печей широка. Выбор наиболее подходящей печи зависит от размера, формы, материала, объема производства и требуемого процесса.
Болты, гайки, винты и другие крепежные детали обычно используются в системах непрерывной закалки.
Для производства крепежных изделий в больших-объемах печь с сетчатой лентой может непрерывно транспортировать детали через этапы нагрева, цементации, закалки и отпуска.
В решениях компании CHTEE по термообработке крепежных изделий используются системы с непрерывной сетчатой лентой в атмосфере для крупносерийного-производства крепежных изделий из черных и цветных металлов.
Решения для термообработки крепежных изделийпоэтому его можно использовать в качестве отраслевого справочника при оценке оборудования для закалки болтов, гаек, винтов и аналогичных компонентов.
Автомобильные детали, такие как шестерни, валы, болты, гайки, пружины, компоненты подвески, подшипники и более мелкие компоненты трансмиссии, могут потребовать закалки или цементации и закалки.
Для автомобильных деталей малого и среднего-размера, требующих непрерывного производства, оборудование для закалки с сетчатой лентой может быть интегрировано с секциями промывки и отпуска. На странице применения автомобильной термообработки CHTEE конкретно указано, как непрерывная закалка болтов, гаек, небольших шестерен и компонентов подшипников.
Решения для автомобильной термообработкипредоставить еще один актуальный внутренний путь для покупателей, которые ищут именно термообработку автомобильных компонентов.
Производство подшипников включает в себя несколько различных процессов термообработки в зависимости от компонента.
Кольца подшипников могут потребовать сфероидизирующего отжига, закалки и отпуска. Ролики подшипников могут потребовать цементации и закалки, а шарики подшипников могут потребовать вакуумной закалки и вакуумной закалки.
В информации CHTEE по применению подшипников рекомендуется непрерывная цементация и закалка подходящих роликов подшипников, а также вакуумная закалка прецизионных компонентов подшипников.
Это делаетРешения для печей термообработки подшипниковполезный внутренний ресурс, когда целевое приложение занимается производством подшипников.
Шестерни трансмиссии, валы и связанные с ними компоненты могут потребовать закалки или цементации и закалки для получения необходимой твердости поверхности и износостойкости.
CHTEE предлагает специальныйПечь закалки ленточного типа для деталей трансмиссиидля этого типа приложения.
Пружины, небольшие механические детали, штампованные детали и другое оборудование также можно обрабатывать в системах непрерывной закалки, если их размеры и характеристики нагрузки подходят.
Ленточная печь с непрерывной сеткой, разработанная компанией CHTEE, предназначена для деталей малого и среднего-размера и поддерживает процессы закалки, отпуска, цементации и комбинированной цементации-закалки-отпуска.
В чем разница между закалкой и цементацией?
Закалка и цементация — родственные, но разные процессы термообработки.
Цементацияизменяет содержание углерода в поверхностном слое подходящей стальной детали. Его используют, когда требуется твердая, -стойкая к износу поверхность и более прочная сердцевина.
закалкабыстро охлаждает нагретую деталь для получения необходимой закаленной структуры.
Для науглероженного компонента эти два процесса могут являться частью одного и того же маршрута термообработки:
Науглероживание → Диффузия → Закалка → Отпуск
Эта комбинация широко используется для таких компонентов, как шестерни, крепеж, компоненты подшипников и других деталей, требующих поверхностной закалки.
Система ленточных лент с непрерывной сеткой CHTEE разработана для такого типа производственного процесса и рекомендует тонко-цементацию слоев, особенно для науглероженных слоев толщиной менее 0,30 мм.
Закалочная печь непрерывного типа для цементацииТаким образом, это наиболее актуальная страница продукции для производителей, которым нужна интегрированная линия непрерывной цементации и закалки.
Каковы основные типы закалочных печей?
Не для каждого применения закалки требуется одинаковая конструкция печи. Режим производства и требования к процессу обычно определяют конфигурацию оборудования.
Закалочная печь непрерывного действия транспортирует детали через зоны нагрева и обработки с помощью конвейера или сетчатой ленты.
Он подходит для серийного производства совместимых компонентов малого и среднего-размера.
Типичные области применения включают в себя:
- Крепежи
- Маленькие шестерни
- Компоненты подшипников
- Пружины
- Аппаратное обеспечение
- Мелкие механические детали
Система непрерывного производства CHTEE объединяет нагрев, цементацию, закалку и отпуск в непрерывную производственную линию. Опубликованные конфигурации охватывают различную ширину ленты и производственные мощности.
Закалочная печь непрерывного типаЭто особенно актуально, когда производственные требования включают непрерывный поток материалов.
Вакуумная закалка используется, когда производителям необходима контролируемая технологическая среда с пониженным уровнем окисления и загрязнения.
Это особенно актуально для прецизионных металлических деталей, компонентов инструментов и штампов, нержавеющей стали, титановых сплавов, компонентов аэрокосмической промышленности и других применений, где качество поверхности или контроль размеров важны.
CHTEE включает вакуумную закалку в свой ассортимент промышленной вакуумной термообработки.
Вакуумная закалочная печьможет использоваться в качестве внутренней ссылки для читателей, которые ищут специальное оборудование для вакуумной закалки и закалки.
Закалочные печи ленточного-типа предназначены для непрерывной или полунепрерывной обработки материалов и обычно используются для изготовления подходящих крепежных деталей, компонентов подшипников, деталей трансмиссии и других небольших металлических компонентов.
CHTEE имеет отдельные конфигурации печей длякомпоненты подшипниковиавтомобильный крепеж.
Такое специальное оборудование-может быть полезно, когда производственная линия имеет относительно определенный ассортимент деталей и требования к непрерывной производительности.
Почему закалочная среда важна?
Закалочная среда определяет, насколько быстро тепло отводится от заготовки.
К распространенным закалочным средам относятся:
- Масло
- Вода
- Полимерные решения
- Газ
- Другие охлаждающие среды-специального назначения
Закалка в масле широко используется при промышленной термообработке, поскольку она обеспечивает охлаждение, отличное от воды, и может подходить для многих стальных компонентов.
В системе закалки с непрерывной сетчатой лентой компании CHTEE на этапе закалки используется система масляных баков.
Выбор закалочной среды должен основываться на марке материала, геометрии детали, требуемой твердости, допуске на деформацию и полных спецификациях термообработки.
Почему важна однородность нагрева и охлаждения?
Закалочной печи не просто необходимо достичь заданной температуры. Он должен обеспечивать повторяемые температурные условия для всей нагрузки на заготовку.
Неравномерный нагрев может привести к тому, что разные части одной партии будут иметь разную термическую историю. Условия охлаждения также могут влиять на распределение твердости, деформацию и конечную металлургическую структуру.
Для непрерывного производства это становится еще более важным, поскольку печь должна поддерживать стабильные рабочие условия в течение длительного периода времени.
В печи непрерывной закалки компании CHTEE используются отдельные зоны нагрева, контроль температуры SCR/PID, контролируемая атмосфера в печи и система передачи с сетчатым ремнем, предназначенная для стабильной непрерывной работы.
Закалочная печь для крупносерийного-производства
Для крупносерийного-производства производительность печи становится важным фактором выбора оборудования.
Печь непрерывной закалки может включать в себя:
Автоматическая загрузка → Нагрев → Науглероживание → Закалка → Очистка → Закалка → Разгрузка.
Такой производственный поток снижает необходимость вручную перемещать детали между независимыми этапами обработки.
Опубликованные компанией CHTEE конфигурации печей непрерывного действия имеют производительность цементации от 80 кг/ч до 1380 кг/ч и производительность отпуска от 160 кг/ч до 1600 кг/ч, в зависимости от модели печи.
Эти цифры относятся к конкретному-оборудованию, а не к универсальным показателям производительности. Фактическая производительность зависит от размеров детали, веса, плотности загрузки, технологического цикла, скорости ленты, требований к цементации и других производственных условий.
Для новогопромышленная закалочная печьПоэтому производственная мощность должна рассчитываться на основе фактической заготовки и процесса, а не выбираться из номинальной мощности печи.
Что следует учитывать при выборе закалочной печи?
Правильный выбор закалочной печи зависит от нескольких технических факторов.
Марка стали или сплава определяет необходимые условия нагрева и охлаждения.
Размер детали влияет на загрузку печи, выбор ленты, равномерность нагрева и производственную мощность.
Целевая твердость должна определяться вместе с требуемой металлургической структурой и применимым стандартом качества.
Для мелкосерийного-серийного производства и для непрерывного-большого объема производства могут потребоваться совершенно разные конфигурации печей.
Масло, воду, полимер, газ или другую охлаждающую среду следует выбирать в соответствии с требованиями к материалу и компонентам.
Определите, включает ли этот процесс:
- закалка
- Закалка
- Науглероживание и закалка
- Закалка и отпуск
- Науглероживание, закалка и отпуск
- Вакуумная закалка
Другие комбинированные процессы
Для крупносерийного производства управление ПЛК, мониторинг температуры, мониторинг атмосферы, управление конвейером, системы сигнализации и запись производственных данных могут стать важными частями спецификации печи.
Непрерывная система CHTEE использует управление ПЛК и ЧМИ и поддерживает мониторинг температуры и атмосферы, отслеживание энергопотребления, хранение исторических данных, запись производственных данных и визуализацию сигналов тревоги.
Применение закалочных печей по отраслям
Самый полезный способ оценить закалочную печь — это начать с ее применения, а не с названия печи.
Автомобильные детали, такие как шестерни, валы, крепеж, пружины и подшипники, могут потребовать цементации, закалки, закалки и отпуска.
Решения для автомобильной термообработкиможно разместить здесь, поскольку здесь показано, как меняется выбор печи в зависимости от типа автомобильных компонентов и производственных требований.
Крепежные детали широко применяются для закалки лент с непрерывной сеткой, поскольку болты, гайки и винты могут обрабатываться в больших количествах, если их размер и условия нагрузки совместимы с конвейерной системой.
Решения для термообработки крепежных изделийможет поддерживать этот-кластер ключевых слов, специфичный для отрасли.
3. Термическая обработка подшипников
Кольца подшипников, ролики, шарики и сепараторы требуют различных способов термообработки. В зависимости от компонента процесс может включать сфероидизирующий отжиг, цементацию, закалку, вакуумную закалку или отпуск.
Решения для печей термообработки подшипниковподходит для этого раздела.
Стальные детали и кованые детали могут потребовать отжига перед механической обработкой и закалки или закалки после механической обработки или формовки.
Для более широкого применения-обработки сталиРешения для термообработки сталелитейной промышленностиможно использовать как внутреннюю ссылку.
Что делает закалочную печь подходящей для непрерывного производства?
Печь непрерывного производства требует большего, чем просто конвейерная лента.
Зоны нагрева, атмосферная система, ременная передача, система закалки, секция отпуска, органы управления и предохранительные устройства должны работать как одна система.
Например, в печи с непрерывной сетчатой лентой компании CHTEE используются независимые зоны нагрева, контроль температуры SCR/PID, система с контролируемой атмосферой, сетчатая ременная передача, закалка в масляном баке и встроенная секция отпуска.
Система также включает в себя мониторинг термопар, обнаружение работы сетчатого ремня, защиту от перегрузки, обнаружение ненормальной-высоты и защиту от блокировки.
Этот тип интегрированной конфигурации больше подходит производителям, выполняющим повторяющееся крупносерийное-производство, чем заводам, обрабатывающим периодически небольшие партии.
Почему стоит выбрать CHTEE для промышленного закалочного оборудования?
CHTEE производитпечи отжига, закалочные печи, вакуумные печи, печи цементации и другое промышленное оборудование для термообработки.. На ее веб-сайте представлены решения для крепежа, автомобильных деталей, поковок, стальных деталей, деталей для аэрокосмической отрасли, деталей для литейного производства, компонентов для нефтегазовой отрасли и подшипников.
Компания предлагает конфигурации печей как на основе-процесса, так и на основе оборудования-, что позволяет покупателям начать либо с требуемого процесса термообработки, либо с требований к физическому производству.
Для производителей, сравнивающих разныепроизводители промышленных печей для термообработкиКомпания CHTEE обеспечивает непрерывную закалку, закалку с сетчатой лентой, вакуумную закалку и настройку печей по индивидуальному заказу.
Производитель промышленных печей для термообработкиздесь можно использовать, чтобы связать статью с производственной информацией на уровне компании-.